Artykuł sponsorowany
EBM, IBM i ISBM — jak dobrać metodę rozdmuchu do rodzaju opakowania przemysłowego
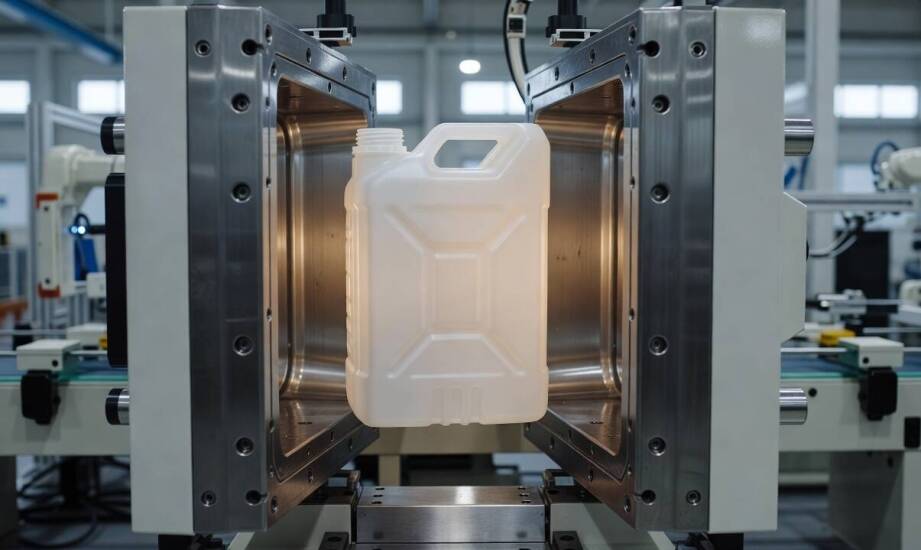
Opakowanie przemysłowe o identycznym kształcie i pojemności nierzadko wymaga zupełnie odmiennego podejścia technologicznego, niż podpowiadałaby to sama specyfika wybranego tworzywa sztucznego. Wybór pomiędzy procesami wytłaczania z rozdmuchiwaniem (EBM), wtryskiwania z rozdmuchiwaniem (IBM) oraz wtryskiwania z rozciąganiem i rozdmuchiwaniem (ISBM) ściśle zależy od geometrii detalu, docelowej grubości materiału oraz wymagań dotyczących precyzji gwintu. Każda z tych metod inaczej zarządza dystrybucją stopionego polimeru, co bezpośrednio determinuje późniejszą barierowość butelek czy kanistrów. Prawidłowe dopasowanie technologii do wolumenu produkcji i typu substancji pozwala zachować rygorystyczne normy szczelności przy optymalizacji samej wagi jednostkowej wyrobu.
Specyfika kształtowania ścianek i uchwytów
Podstawowa różnica między omawianymi technikami sprowadza się do sposobu formowania stanu surowego materiału przed jego ostatecznym ukształtowaniem. W metodzie EBM stopione tworzywo najpierw przybiera formę swobodnie zwisającego rękawa, zwanego parisonem, który następnie zamyka się w matrycy. Mechanizm ten pozwala wyginać i scalać materiał, co ułatwia produkcję asymetrycznych kształtów oraz w pełni zintegrowanych uchwytów. Z tego powodu wytłaczanie z rozdmuchiwaniem dominuje przy produkcji pojemników wielkogabarytowych, gdzie równomierność grubości schodzi na dalszy plan względem ogólnej wytrzymałości bryły.
Zupełnie inaczej zachowuje się polimer w technologii IBM, gdzie wstępna preforma powstaje poprzez klasyczny wtrysk na trzpień rdzeniowy. Detal taki, po przeniesieniu na stację rozdmuchową, zyskuje docelowy kształt bez ryzyka uszkodzenia górnych partii. Pozwala to uzyskać bardzo wysoką precyzję gwintu szyjki bez konieczności dodatkowej obróbki wykańczającej, co ma ogromne znaczenie w przypadku szczelnych zamknięć dla chemii agresywnej. Proces ISBM uzupełnia z kolei ten cykl o dodatkowy etap mechanicznego rozciągania preformy za pomocą specjalnego pręta. Narzędzie to przemieszcza się wzdłuż osi pojemnika w momencie wtłaczania powietrza. Taki zabieg orientuje cząsteczki tworzywa dwukierunkowo, co mocno redukuje przepuszczalność gazów.
Wytrzymałość gotowego detalu zależy też od parametrów samego przetwórstwa. Ciśnienie wstępnego oraz głównego rozdmuchu, a także precyzyjne sterowanie profilem temperaturowym warunkują powtarzalność każdej partii. W metodach IBM oraz ISBM jednorodność grubości ścianki bez trudu osiąga poziom od 1 do 5 procent odchyłki. Systemy wytłaczane charakteryzują się większymi wahaniami i często wymuszają wdrożenie zaawansowanej kalibracji rękawa. Odpowiednio zaprojektowane formy rozdmuchowe przekładają założenia inżynieryjne na fizyczny produkt, dbając o płynne chłodzenie gniazda i stabilne krawędzie spawalnicze.
Wpływ metody na przezroczystość i odporność
Wybór konkretnej ścieżki technologicznej mocno warunkuje estetykę oraz fizyczną twardość opakowania po jego napełnieniu. Metoda rozciągająca ISBM daje najlepsze rezultaty pod kątem przezroczystości, przez co powszechnie stosuje się ją do przetwarzania materiału PET. Uzyskana struktura krystaliczna poprawia barierowość opakowań spożywczych oraz kosmetycznych do pojemności kilku litrów. Biaxialna orientacja cząsteczek umożliwia zmniejszenie masy wyrobu przy jednoczesnym zachowaniu odpowiedniej sztywności, co optymalizuje koszty transportu gotowych partii towaru.
Wielkogabarytowe opakowania techniczne wymagają jednak zupełnie innych właściwości, przez co w ich przypadku prym wiedzie klasyczne wytłaczanie z rozdmuchiwaniem. Wytwarzanie detali z polietylenu o wysokiej gęstości (HDPE) przy pomocy technologii EBM zapewnia doskonałą odporność chemiczną na paliwa, oleje czy rozpuszczalniki. Kanistry oraz beczki formowane tą drogą wykazują bardzo dużą stabilność wymiarową w skrajnych temperaturach otoczenia, co odgrywa rolę podczas magazynowania paletowego na zewnątrz budynków. Stabilność ta wynika z braku silnych naprężeń wewnętrznych, które występują przy intensywnym rozciąganiu.
Przy dużych obciążeniach mechanicznych pojemnika uwaga skupia się na strefach narożnych oraz bezpośrednim otoczeniu otworu wlewowego. Równomierne zasilanie tych obszarów masą polimerową zapobiega pęknięciom przy ewentualnym upadku wypełnionego zbiornika z wysokości. Umiejętne sterowanie procesem chłodzenia eliminuje mikropory na łączeniach materiału, co gwarantuje długotrwałą szczelność użytkową.
Technologie formowania pustych ciał z tworzyw sztucznych oferują precyzyjne narzędzia do obsługi zróżnicowanych sektorów rynku. O ile rozciąganie mechaniczne doskonale radzi sobie z cienkościennymi butelkami wymagającymi wysokiej klarowności, o tyle systemy wytłaczane pozostają niezastąpione przy budowie solidnych pojemników z asymetrycznymi elementami chwytnymi. Analiza naprężeń i docelowej barierowości pozwala wyeliminować późniejsze problemy na liniach rozlewniczych. Przedsiębiorstwo przetwórcze TOPLAST Tomaszewscy specjalizuje się w obsłudze takich procesów produkcyjnych, dobierając właściwe parametry cyklu maszyny pod kątem specyfikacji surowca. Wiedza o właściwościach polimerów ułatwia dostarczenie wyrobów o wysokiej powtarzalności geometrycznej, które sprawdzają się w wymagających rygoru przemysłach motoryzacyjnym, budowlanym oraz chemicznym.
Kategorie artykułów
Polecane artykuły

Kraty wlotowe a ich rola w zarządzaniu wodami opadowymi
Kraty wlotowe są niezbędne w systemach odwadniających, gdyż umożliwiają efektywne odprowadzanie wody opadowej. Dzięki nim nadmiar deszczu jest szybko usuwany z powierzchni, co zmniejsza ryzyko powodzi i erozji gleby, zwłaszcza w miastach. W artykule przyjrzymy się wpływowi tych elementów na wydajnoś
Dlaczego w Łomiankach zator w domu ujawnia się dopiero przy większym poborze wody
W domach jednorodzinnych problem z odpływem wody często potrafi przez długi czas pozostawać w ukryciu. Domownicy myją ręce, opłukują naczynia czy korzystają ze spłuczki, a woda na pozór swobodnie spływa do rur. Sytuacja zmienia się diametralnie w momencie, gdy z instalacji sanitarnej korzysta jednoc